技术立企 品质为本
刀具磨损后对加工精度的影响
1 尺寸精度下降刀具刀刃磨损,会产生刀具实际切削位置偏移。外圆加工尺寸会越车越大,内孔孔径会越镗越小。随着切削时间增加,尺寸持续漂移,超出公差范围。同一批次零件,前后加工出来的尺寸一致性变差,批量尺寸散差变大。2 形位精度变差刀具磨损使切削抗力增大,切削力上升,让刀具、工件发生弹性变形。车细长轴时容易出
如何提高机加工工艺的效率?
1 优化工艺路线,减少工序与装夹次数合并可同步完成的加工内容,尽量一次装夹完成多面、多特征加工,减少反复拆装找正带来的辅助时间。合理划分粗加工、半精加工、精加工,粗加工快速去除大部分余量,精加工只留少量余量,避免用精加工刀具做大余量切削。尽量减少工件在不同机床之间转运次数。2 合理选用刀具与切削参数选用
机加工工艺选择考虑因素
零件材料与热处理状态材料硬度决定加工方式,软材料适合车铣,淬火硬化后的工件优先选用磨削。脆性材料要控制切削参数,避免崩边。热处理顺序也要兼顾,粗加工一般放在淬火之前,精加工放在淬火之后。零件结构形状尺寸回转类零件优先选择车削;平面、腔体、异形轮廓选用铣削;孔根据孔径大小、深浅选择钻、铰、镗、珩磨。内
常见机加工工艺
车削工件旋转,刀具做直线进给运动,主要加工轴类、盘类零件,加工外圆、内孔、端面、螺纹、倒角,适合回转体工件。铣削刀具旋转,工件移动进给,可以加工平面、沟槽、台阶、曲面、齿轮轮廓。分为立式铣、卧式铣,适合方块、壳体类零件。钻削使用钻头在工件上钻出孔,常见有钻孔、扩孔,多用于基础孔位加工,孔精度一般,后
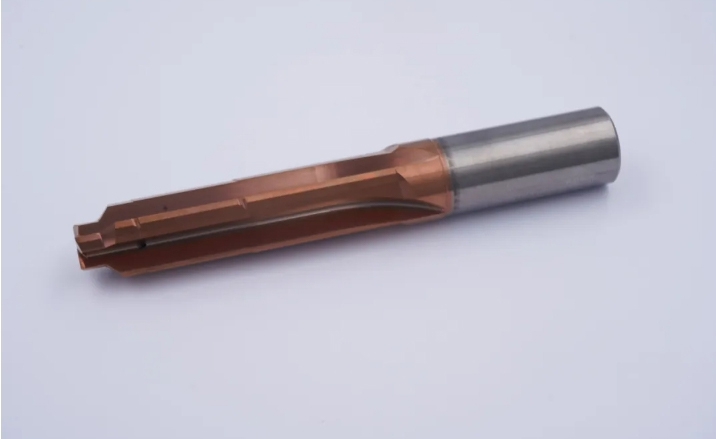
阿诺全心全意系列--真空阀门阀杆孔钻铰刀
真空蝶阀作为气体介质调节流量或切断装置,广泛应用在化工、建材、电站、等行业中的通风、环保工程的含尘冷风或热风气体管道中。图1 真空蝶阀(图片取材于网络,请勿对号入座)那么这真空蝶阀加工有哪些难点呢?2.阀杆销钉孔是阶梯盲孔---------------局部难<strong style="color: #333333;text-a
阿诺骄傲系列:工程机械阀孔成型铰刀
图为:片式结构多路控制阀1.孔呈喇叭口,上大下小;3.孔底密封锥面振刀严重;图为:客户现场加工孔阿诺作为刀具专家,致力于通过技术服务解决客户难题。经过和客户工程师共同研究后,1.喇叭孔:通过调整主偏角及特殊阶梯式刃口来改善;3.锥面震刀:锥面特殊后角形式抑制震刀。示!
刀具失效形式分析
刀具失效会对生产设备会造成不利的影响,我们可以通过分析在生产过程中所用到的刀具,来延长刀具的使用寿命,从而来保持零件的精度,并且减少设备性能的下降。今天阿诺就为大家就刀具失效问题带来一些分析,希望可以帮到大家。接下来为大家总结了刀具失效的几种情况:1、后刀面磨损任何类型的材料的正常磨损都可
钻头刃高差和对称度差会对孔径产生什么影响?
钻头的刃高差和对称度差会对钻头的孔径产生哪些影响呢?接下来就为大家解释一下,希望可以帮到大家~问题影响首先我们说钻头,如果他的刃高差比较差或者说对称度不好,对于刀具来说就容易单边切削,就是一个刃容易崩,影响一个刀具寿命,另外对零件来说,会造成一个孔大,孔不圆孔不直,还有孔壁粗糙,还有圆柱度比较差。根本
机加工工艺与加工设备介绍
机加工工艺指的是通过加工机械对工件外形尺寸或性能进行改变的过程,而这个过程需要借助各种各样的加工设备,接下来就给大家具体介绍一下,机加工中常见的机加工工艺及加工设备有哪些。一、机械加工工艺是什么通过加工机械对工件外形尺寸或性能进行改变的过程。1.1 以加工方式分类按被加工工件的温度状态可分为以下类别:冷
合金钻头打孔怎么提高光洁度
硬质合金钻头加工碳钢粗糙度在Ra3.2以下,直径在IT8~IT9级。所谓光洁度不好正常也是指加工低碳钢,或者要求很高的零件,粗糙度要求Ra0.8以下的,但又必须由钻头保证。硬质合金钻钻孔的光洁度一般来说由以下几点决定:1、被加工材料的材质2、刀具的材质和设计3、加工工况4、冷却液最常见的粗糙度不好的材料有
十项全能选手 | SO09系列多功能铣刀
SO09 系列多功能铣刀简介 阿诺SO09 系列多功能铣刀,刀片采用正型设计,切削轻快,单面 4 切削刃保障了经济性,压制级刀片,性价比高。刀体结构设计多样,包含芯轴式、圆柄式和侧固式,应用范围广,可用于面铣、方肩铣、快进给铣削、倒角铣削等加工。刀片锋利耐磨,特别适用于软钢,不锈钢,钛
合金钻头转速和进给怎么给
在机加工行业中,很多人都有这样的疑问,钻头的转速进给怎么计算,其实很简单,今天就教给大家计算公式及注意事项。一、合金钻头转速计算公式合金钻头的转速计算可以基于以下公式:转速(rpm)= 1000 × 切削速度 ÷ (3.14 × 钻头直径)其中,切削速度是指钻头在金属表面的平均速度。通常可以在钻头使用指南中找到合适的切