1 优化工艺路线,减少工序与装夹次数
合并可同步完成的加工内容,尽量一次装夹完成多面、多特征加工,减少反复拆装找正带来的辅助时间。合理划分粗加工、半精加工、精加工,粗加工快速去除大部分余量,精加工只留少量余量,避免用精加工刀具做大余量切削。尽量减少工件在不同机床之间转运次数。
2 合理选用刀具与切削参数
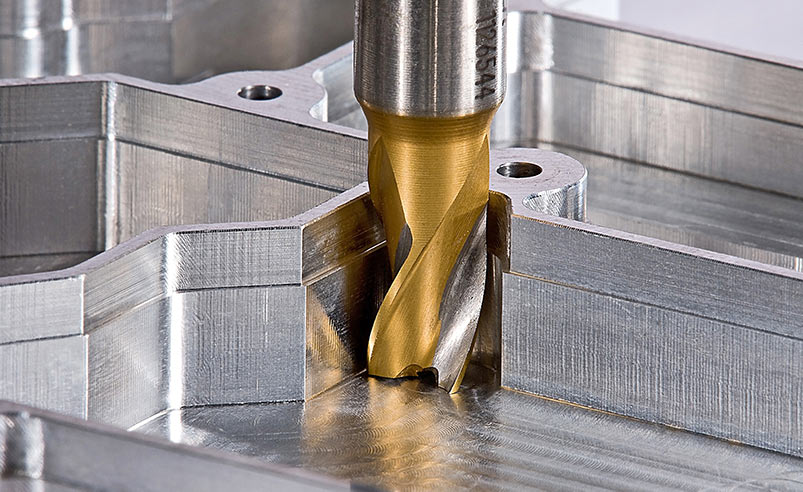
选用适配工件材料的刀具材质,硬质合金、陶瓷刀具适合高速切削,减少换刀频次。在机床、工件、刀具允许范围内,适当提高切削速度、进给量,合理控制切深,优先采用大进给代替单纯高转速。及时更换磨损刀具,避免因刀具磨损造成返工、反复修磨。使用多刃刀具、成型刀具,一次走刀完成多个轮廓,减少走刀步数。
3 工装夹具优化
批量零件使用专用夹具、快换夹具,缩短装夹找正时间。采用多工位夹具,一次装夹同时加工多个工件。夹具保证刚性,减少切削振动,避免降速加工。单件小批量也尽量使用通用快换工装,减少打表找正时间。
4 优化编程与走刀路径
数控加工优化刀路,减少空走刀、无效抬刀,缩短非切削时间。采用等高铣、顺铣等高效刀路,减少来回往复冗余路径。相同特征使用子程序、宏程序,减少重复编程时间。合理设置进退刀,减少多余移动。
5 做好毛坯预处理
选用更接近成品形状的毛坯,锻造、铸造毛坯减少材料去除量,不要用大块实心料去铣出空腔。毛坯余量均匀,避免局部余量过大造成频繁过载,降低加工波动。
6 设备利用与生产安排
同类工件集中批量加工,减少机床换料、换刀调试频次。充分利用机床辅助功能,比如机床自动换刀,减少手动换刀耗时。合理分配设备,大件用大机床,小件用小型高效设备,避免大机床干小活浪费产能。做好设备日常维护,减少停机故障。
7 减少辅助等待时间
提前备料、备好刀具工装,做到机床不停等料。做好工序衔接,上道工序完工直接流转下道,减少工件堆放等待。标准化图纸工艺,减少现场反复核对、修改工艺的时间。
8 兼顾质量,减少返工报废
工艺参数不合理会产生振纹、尺寸超差,带来返工反而大幅降低效率。合理预留加工余量,控制加工变形,一次加工合格,比追求过快参数导致报废更能提升整体效率。
9 大批量采用高效工艺
产量大时,优先选用拉削、滚齿等成型加工工艺,替代多步铣削。适合的零件考虑冲压、压铸等前置工艺,减少机加工去除量。
10 改善零件结构工艺性
设计阶段就考虑加工,避免过小槽、过深窄腔、难加工尖角,减少切削难度。相同零件尽量统一规格,减少频繁换刀换工装。