车削
工件旋转,刀具做直线进给运动,主要加工轴类、盘类零件,加工外圆、内孔、端面、螺纹、倒角,适合回转体工件。
铣削
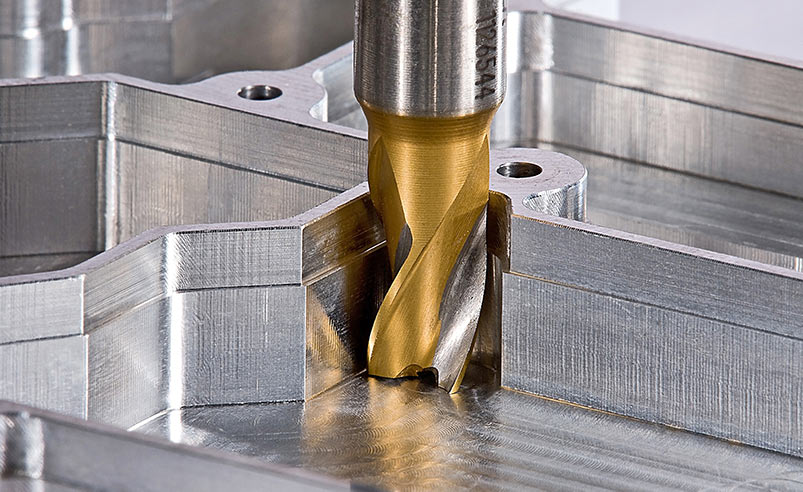
刀具旋转,工件移动进给,可以加工平面、沟槽、台阶、曲面、齿轮轮廓。分为立式铣、卧式铣,适合方块、壳体类零件。
钻削
使用钻头在工件上钻出孔,常见有钻孔、扩孔,多用于基础孔位加工,孔精度一般,后续常配合铰孔提升精度。
铰削
用铰刀对已经钻出的孔精加工,去除少量余量,提高孔径精度和孔内壁光洁度,适合中小尺寸精密孔。
镗削
镗刀旋转,对已有孔进行扩孔精加工,可以加工大直径孔、同轴度要求高的孔,适合箱体零件的精密内孔。
磨削
砂轮高速旋转切削工件,属于精加工。分外圆磨、内圆磨、平面磨。可以获得很高尺寸精度与表面光洁度,适合淬火后的硬料加工。
刨削
刀具往复直线运动,工件间歇进给,加工平面、沟槽,效率偏低,现在使用变少,多用于单件简单平面加工。
插削
刀具上下往复运动,主要加工内键槽、方孔,适合零件内部凹槽加工。
拉削
专用拉刀一次走刀完成成型加工,可加工花键孔、键槽、异形孔,加工精度高,适合大批量生产。
锯切
锯片切断工件,下料分割毛坯,把原材料切成需要大小的坯料。
滚齿
齿轮加工工艺,滚刀滚切成型齿轮齿形,大批量加工圆柱齿轮。
插齿
加工齿轮,适合内齿轮、多联齿轮的齿形加工。
珩磨
孔的超精加工,珩磨头打磨孔内壁,提升孔的表面质量,常见油缸、缸套零件。
超精研磨
研磨剂配合磨具,微量去除材料,达到极高表面光洁度,用于精密量具、模具零件。