PRODUCT
热门产品系列
一站式精密切削解决方案服务商
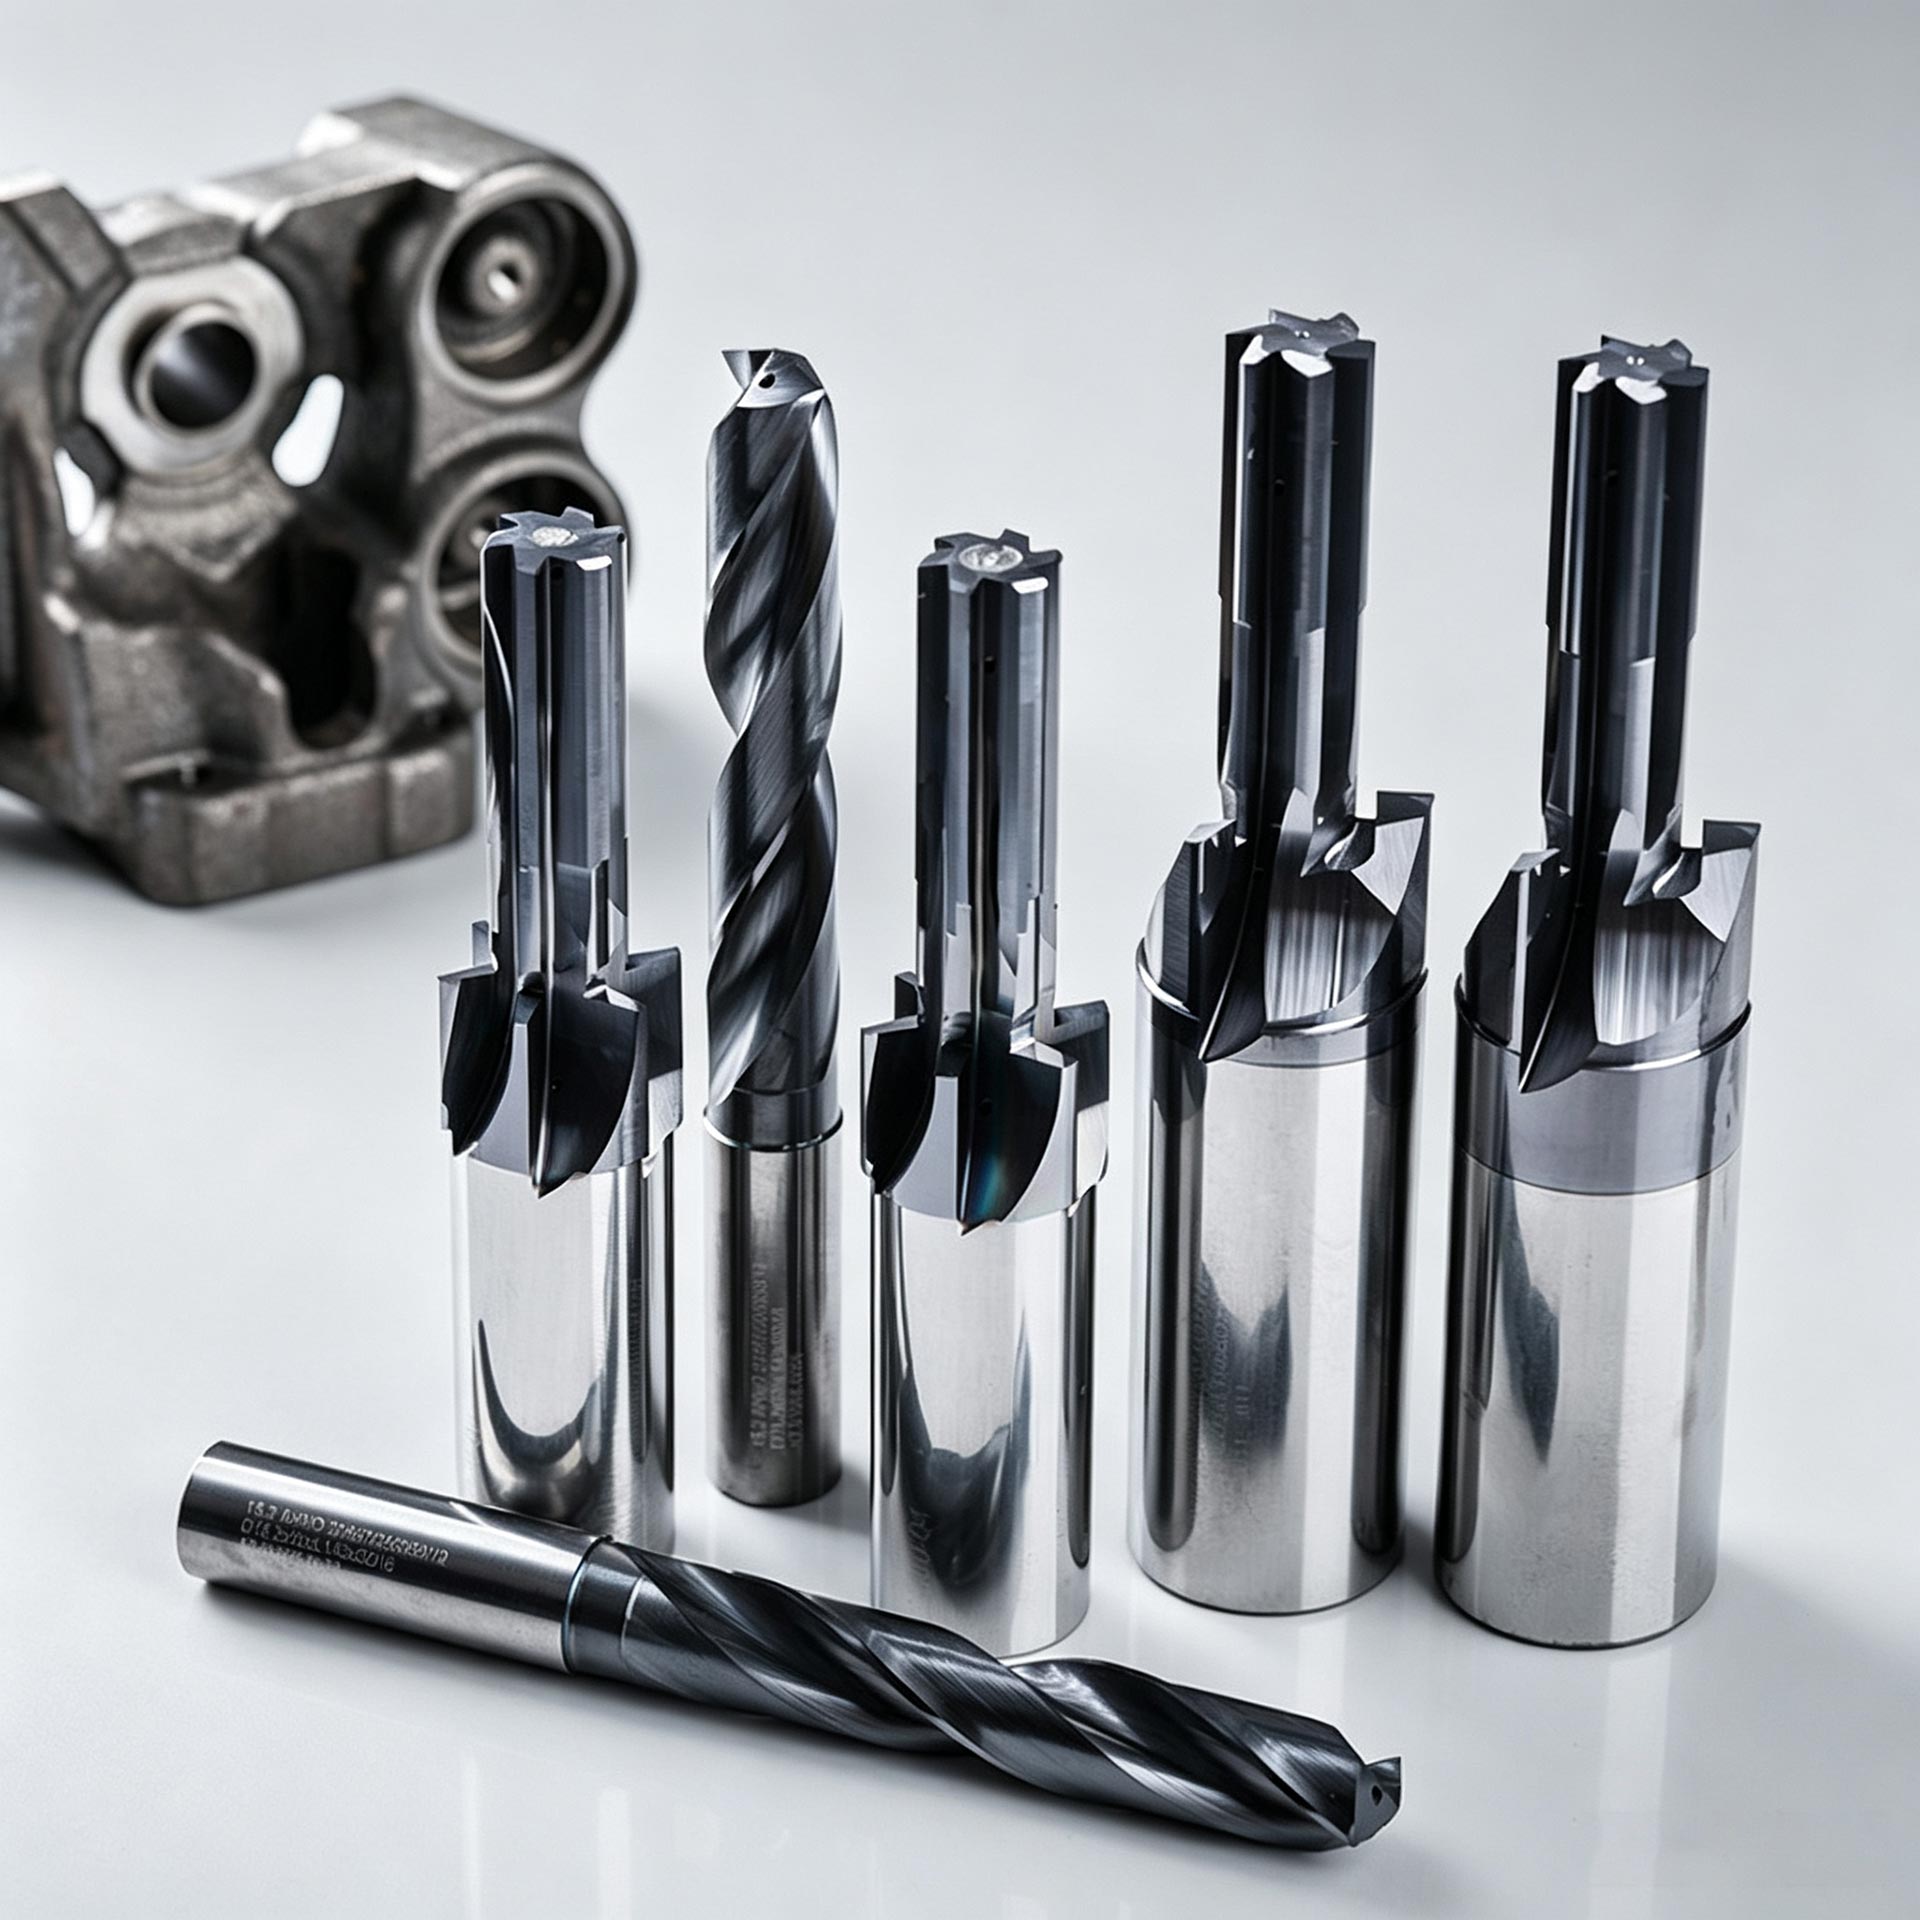
钻神SP-X
阿诺PF钻
飓风——高硬铣刀
阿诺粗铣刀
阿诺高硬铣刀
经济型粗加工铣刀M1145-ON06/ON08
全能型方肩铣刀系列M2190-TP10/15
陶瓷刀具
高性能钎具专用刀具
高性能连杆专用刀具
高性能轮毂轴承专用刀具
高性能曲轴加工专用刀具
高性能转向节专用刀具
阿诺非标刀具定制
苏州阿诺精密切削钻石级代理商
个性化定制
正品保质
专业团队
快速售后
PARTNER
仟盈刀具合作伙伴
公司拥有成熟供应链与专业技术团队,为苏州阿诺精密切削钻石级经销商、奥克泰(上海)工具一级代理商,同时代理金洲、天工等知名品牌,全系产品正品保质、性能稳定。
CULTURE
企业文化
刃求其精
对精度的极致追求,从选材、磨削到品控,每一把刀具都经得起微米级的检验。
客求其效
以客户效率为中心,通过定制方案和修磨服务,为客户降本增效,实现价值最大化。
诚铸其信
以诚信为立身之本,对客户承诺负责,对产品质量担当做行业可靠的力量
谐同其进
内部团队协作如切削系统般精密配合对外与客户、供应商共成长,形成良性生态。
NEWS
聚焦行业资讯
了解行业,洞察未来
刀具磨损后对加工精度的影响
1 尺寸精度下降刀具刀刃磨损,会产生刀具实际切削位置偏移。外圆加工尺寸会越车越大,内孔孔径会越镗越小。随着切削时间增加,尺寸持续漂移,超出公差范围。同一批次零件,前后加工出来的尺寸一致性变差,批量尺寸散差变大。2 形位精度变差刀具磨损使切削抗力增大,切削力上升,让刀具、工件发生弹性变形。车细长轴时容易出
如何提高机加工工艺的效率?
1 优化工艺路线,减少工序与装夹次数合并可同步完成的加工内容,尽量一次装夹完成多面、多特征加工,减少反复拆装找正带来的辅助时间。合理划分粗加工、半精加工、精加工,粗加工快速去除大部分余量,精加工只留少量余量,避免用精加工刀具做大余量切削。尽量减少工件在不同机床之间转运次数。2 合理选用刀具与切削参数选用
机加工工艺选择考虑因素
零件材料与热处理状态材料硬度决定加工方式,软材料适合车铣,淬火硬化后的工件优先选用磨削。脆性材料要控制切削参数,避免崩边。热处理顺序也要兼顾,粗加工一般放在淬火之前,精加工放在淬火之后。零件结构形状尺寸回转类零件优先选择车削;平面、腔体、异形轮廓选用铣削;孔根据孔径大小、深浅选择钻、铰、镗、珩磨。内
常见机加工工艺
车削工件旋转,刀具做直线进给运动,主要加工轴类、盘类零件,加工外圆、内孔、端面、螺纹、倒角,适合回转体工件。铣削刀具旋转,工件移动进给,可以加工平面、沟槽、台阶、曲面、齿轮轮廓。分为立式铣、卧式铣,适合方块、壳体类零件。钻削使用钻头在工件上钻出孔,常见有钻孔、扩孔,多用于基础孔位加工,孔精度一般,后